Projektmanagement-Kurs
Der ultimative Leitfaden zur Kontrolle der Projektqualität
Qualitätskontrolle und -überwachung sind unerlässlich, um sicherzustellen, dass alle Projektaufgaben ordnungsgemäß ausgeführt werden und ein qualitativ hochwertiges Ergebnis erzielt wird. In diesem Artikel stellen wir Ihnen verschiedene Techniken und Methoden vor, die Sie bei der Implementierung von Qualitätskontroll- und Überwachungsprozessen unterstützen und die Qualität Ihrer Projektergebnisse gewährleisten.
- 14 Tage kostenlos testen
- Keine Kreditkarte erforderlich
- Cloud oder lokal
Die meisten Projektmanager würden sagen, dass Kosten und Zeitplan die beiden wichtigsten Kennzahlen für den Projekterfolg sind. Diese beiden Indikatoren allein reichen jedoch nicht aus, um ein vollständiges Bild über den Erfolg oder Misserfolg eines Projekts zu zeichnen. Die termingerechte und budgetkonforme Lieferung der Projektergebnisse genügt nicht: Es muss auch sichergestellt werden, dass sie die von externen und internen Stakeholdern definierten Qualitätsstandards erfüllen .
Qualitätskontrolle ist der Prozess, Produktfehler und Ressourcenverschwendung zu minimieren sowie die Zuverlässigkeit Ihrer Projektergebnisse zu erhöhen. Um Sie bei der Erreichung dieser drei Ziele zu unterstützen, präsentieren wir Ihnen in diesem Artikel einen detaillierten und umfassenden Leitfaden mit verschiedenen Techniken zur Bewältigung unterschiedlicher Herausforderungen im Qualitätsmanagement.
Ähnlich wie Kosten- und Terminkontrolle ist auch die Qualitätskontrolle ein zyklischer Prozess, der auf bisherigen Erkenntnissen aufbaut, um die aktuellen Prozesse zu verbessern. Qualitätskontrolle ist ein fortlaufender Prozess, und es gibt stets Neues, das aus aktuellen und abgeschlossenen Projekten gelernt werden kann.
1. Mit dem richtigen Fuß starten: Die Anforderungen an einen erfolgreichen Qualitätskontroll- und Überwachungsprozess
Bevor wir die zahlreichen Techniken und Werkzeuge zur Unterstützung der Qualitätskontroll- und Überwachungsprozesse erörtern, müssen wir kurz darlegen, welche Dokumente, Kennzahlen und Daten für einen effizienten Kontrollprozess verfügbar sein müssen.
Das erste Dokument, das Sie griffbereit haben sollten, ist die aktuellste Version Ihres Qualitätsmanagementplans. Als Teil des Projektmanagementplans definiert der Qualitätsmanagementplan detailliert die Umsetzung des Qualitätskontroll- und Überwachungsprozesses. Obwohl dieses Dokument recht allgemein gehalten sein und nicht viele Details enthalten kann, wird dringend empfohlen, dass es zumindest klare und konkrete Anweisungen zur ordnungsgemäßen Durchführung der Qualitätskontrollaktivitäten enthält. Konkret sollte es festlegen, welche Zwischen- und Endergebnisse geprüft werden sollen, wann diese Prüfungen oder Überwachungsprozesse stattfinden sollen, welche Methode zur Kontrolle der Qualität eines bestimmten Ergebnisses am besten geeignet ist, wer für diese Qualitätskontrollen verantwortlich ist und weitere wichtige Informationen enthalten.
Zusätzlich zum Qualitätsmanagementplan ist es wichtig, die geplanten Qualitätskennzahlen. Vereinfacht ausgedrückt ist eine Qualitätskennzahl eine detaillierte und spezifische Beschreibung eines einzelnen Projektmerkmals sowie der erwarteten Qualitätsstandards und deren Messung und Überwachung. Die Messspezifikationen der Qualitätskennzahlen sind üblicherweise mit Qualitätschecklisten verknüpft – einem wirksamen Instrument , um sicherzustellen, dass alle notwendigen Qualitätsdimensionen des jeweiligen Projektmerkmals erfasst werden.
Nicht zuletzt sollten Sie sicherstellen, dass die Leistungsdaten verfügbar und analysebereit sind. Während einige Aufgaben der Qualitätskontrolle und -überwachung die Datenerfassung selbst umfassen, zielen andere auf die Analyse von Datensätzen ab, die über einen längeren Zeitraum erfasst werden (z. B. Mitarbeiterproduktivität und Pünktlichkeit). Sind die Daten bereits bereinigt, organisiert und analysebereit, gestaltet sich die Qualitätskontrolle deutlich effizienter und präziser.
2. Werkzeuge und Techniken für eine bessere Qualitätskontrolle und -überwachung
Nachdem wir nun über diverse Dokumente und Eingaben mit den notwendigen Informationen zum Vergleich der tatsächlichen und geplanten Projektergebnisse verfügen, ist es an der Zeit, die verschiedenen Werkzeuge genauer zu betrachten, die uns dabei unterstützen. Während einige dieser Werkzeuge numerische Analysen ermöglichen (wie statistische Stichproben, Pareto-Diagramme und Regelkarten), sind andere eher deskriptiv und verfolgen einen qualitativen Ansatz (wie das Ishikawa-Diagramm und die manuelle Inspektion).
2.1 Ursache-Wirkungs-Diagramme (Fischgrätendiagramm)
Das erste Werkzeug, das wir behandeln, ist das Ursache-Wirkungs-Diagramm (auch bekannt als Ishikawa-oder Fischgrätendiagramm). Es dient dazu, die Zusammenhänge zwischen verschiedenen Faktoren und einem bestimmten Problem bei der Projektdurchführung zu identifizieren. Der Grundgedanke dieses Werkzeugs ist, über die offensichtliche Ursache eines Fehlers hinauszugehen und dessen eigentliche Ursache zu ermitteln. Abbildung 01 zeigt die allgemeine Form des Fischgrätendiagramms.
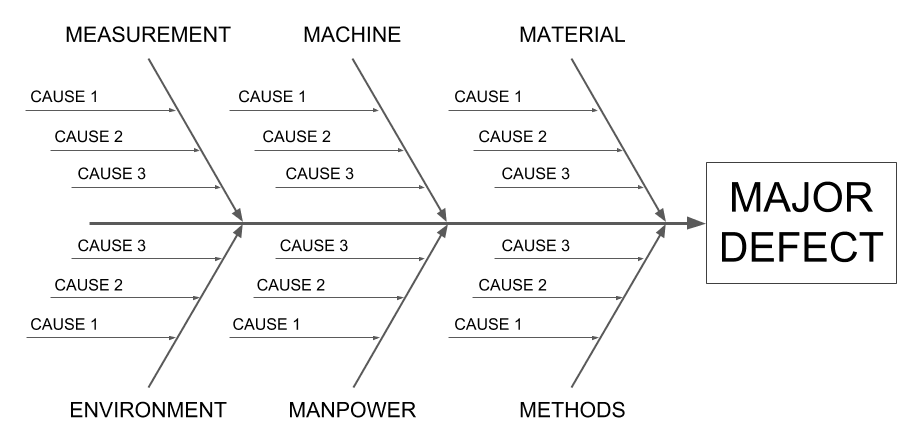
Es gibt sechs Hauptkategorien, die die überwiegende Mehrheit der Ursachen für produktionsbezogene Probleme abdecken. Einige Artikel und Bücher schlagen zwei zusätzliche Dimensionen vor: Zeitund Energie. Diese sind jedoch recht abstrakt und schwer zu untersuchen. Zudem beziehen sich Zeit und Energie üblicherweise eher auf Verschwendung als auf tatsächliche Mängel im Projektergebnis. Aus diesen beiden Gründen verzichten wir darauf, diese beiden Komponenten im Modell zu berücksichtigen und uns stattdessen auf konkretere und allgemein anerkannte Kategorien zu beschränken, in die die Ursachen eingeordnet werden können. Im Folgenden werden wir jede Kategorie kurz erläutern, um zu verstehen, welche Arten von Problemen in die jeweilige Kategorie fallen.
- Messung: Die Kategorie Messung umfasst Ursachen im Zusammenhang mit den Daten, die während der Durchführung des Prozesses erhoben werden, sowie mit deren Verarbeitung.
- Maschinen: Die Kategorie Maschinen umfasst Ursachen im Zusammenhang mit Maschinenproblemen, wie z. B. Wartungsintervalle, ob die Maschinen auf dem neuesten Stand sind und ordnungsgemäß funktionieren, ob genügend Ausrüstung vorhanden ist, um die erforderliche Produktionsmenge zu erzielen, und andere Aspekte.
- Material: Die Materialkategorie bezeichnet die Rohstoffe, die im Produktionsprozess verwendet werden. Häufige Fehlerursachen sind falsch geliefertes oder minderwertiges Material, unzureichende Lagerbedingungen und übermäßige Rohstoffverschwendung.
- Methoden: Die Kategorie „Methoden“ bezieht sich auf den Produktionsprozess selbst. Ein mangelhaft gestalteter Produktfluss sowie undokumentierte und ungenaue Produktionsprozesse zählen zu den häufigsten Ursachen für Fehler in dieser Kategorie.
- Personal: Die Kategorie Personal umfasst alle Aspekte des Personals im Produktionsprozess. Hohe Fehlzeiten, mangelnde Schulung und geringe Mitarbeitermotivation sind nur einige Beispiele für Probleme, die in diese Kategorie fallen.
- Umwelt: Die Kategorie Umwelt umfasst alle Umweltfaktoren des Produktionsstandorts. Lärmpegel, Beleuchtung, Gerüche und die Anordnung der Büroräume oder der Produktionsanlage werden hier üblicherweise berücksichtigt.
Im Folgenden finden Sie ein detaillierteres Ishikawa-Diagramm, das einige der oben genannten Faktoren berücksichtigt. Beachten Sie, dass wir im Abschnitt „Methoden“ noch einen Schritt weiter gegangen sind und einige mögliche Ursachen für einen schlecht konzipierten Produktionsprozess identifiziert haben. Das Prinzip des Fischgrätendiagramms besteht genau darin: tiefgründig nach der wahren Ursache des untersuchten Fehlers zu suchen. Aus Platzgründen haben wir uns hier auf die dritte Ebene beschränkt; Sie sollten jedoch unbedingt präziser vorgehen und detailliertere Diagramme erstellen.
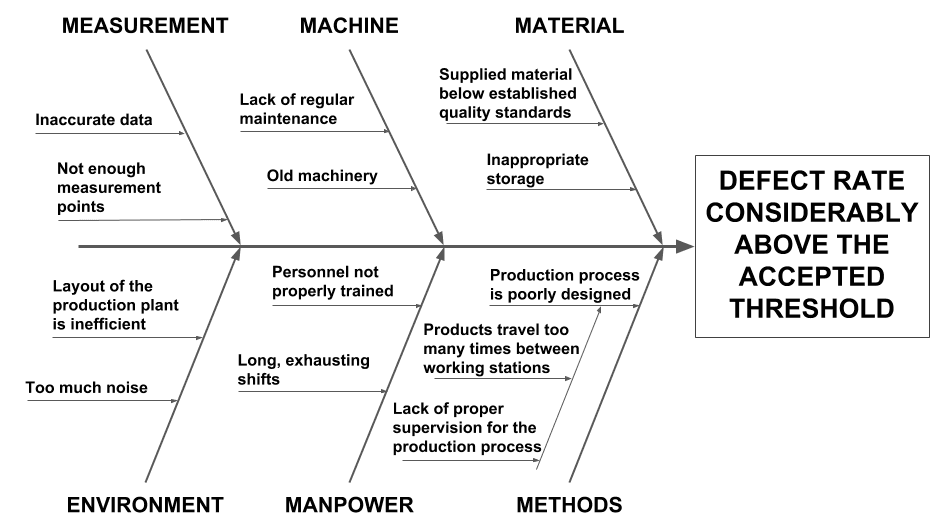
Auch wenn unsere Beispiele auf einer realen Produktionsanlage der Fertigungsindustrie basieren, ist das Ishikawa-Diagramm äußerst flexibel und ebenso gültig und legitim für den Dienstleistungssektor. Denken Sie beispielsweise an ein Softwareentwicklungsunternehmen: Die vielfältigen Ursachen für Probleme könnten ungenaue Zeiterfassung (Messung), alte, langsame und veraltete Computer (Maschinen), veraltete Entwicklungsumgebungen, Server und andere entwicklungsbezogene Software (Materialien), ein unzureichendes Problemverfolgungssystem (Methoden), fehlende Fachkräfte (Personal) und schlecht gestaltete Büroräume (Umgebung) sein.
Der wichtigste Aspekt dieser Methode ist der einfache Ablauf ihrer Durchführung:
- Wählen Sie einen ausreichend spezifischen Fehler aus, den Sie beseitigen möchten.
- Stellen Sie „Warum“- und „Wie“-Fragen und wiederholen Sie diesen Schritt mehrmals (die 5-Why-Technik definiert 5 als die Mindestanzahl an Wiederholungen der Fragen, wobei Sie jedes Mal tiefer in die Ursache des Problems eindringen).
- Ordnen Sie Ihre Antworten den sechs Hauptkategorien des Fischgrätendiagramms zu und stellen Sie sie grafisch dar, um die Visualisierung zu erleichtern.
2.2 Regelkarten
Das nächste Werkzeug, das wir hier behandeln, ist die Regelkarte. Regelkarten sind ein effektives Mittel, um festzustellen, ob ein Prozess stabile und zuverlässige Ergebnisse liefert. Ihr Anwendungsbereich beschränkt sich nicht auf sich wiederholende Prozesse mit einer festgelegten Stückzahl; vielmehr lassen sie sich auf eine Vielzahl von Prozessen anwenden: Zeitmessung, Häufigkeit von Änderungsanforderungen und Kostenabweichungen sind nur einige Beispiele dafür, wie Sie Regelkarten nutzen können, um die tatsächliche und die erwartete Leistung zu vergleichen und zu entscheiden, ob Korrekturmaßnahmen erforderlich sind.
Regelkarten bestehen aus vier Hauptkomponenten:
- Geplantes Ziel: Das geplante Ziel ist das in den Planungsdokumenten definierte Ziel. Dies kann beispielsweise eine festgelegte Stückzahl für die Maschinenproduktion, die angestrebte kumulierte Arbeitsstundenzahl eines Teams oder die Fehlerquote pro tausend produzierte Einheiten sein – neben vielen anderen möglichen Kennzahlen.
- Obere und untere Kontrollgrenzen:Die oberen und unteren Kontrollgrenzen definieren die Grenzen der zulässigen Abweichung, bevor aktive Kontrollmaßnahmen ergriffen werden. Die Kontrollgrenzen liegen üblicherweise unterhalb der Spezifikationsgrenzen, um dem Projektmanager die Möglichkeit zu geben, einzugreifen, bevor die tatsächliche Leistung die von den Stakeholdern definierten Grenzen überschreitet.
- Obere und untere Spezifikationsgrenzen: Die oberen und unteren Spezifikationsgrenzen sind die vom Kunden festgelegten Schwellenwerte für einen bestimmten Indikator. Sie sollten unbedingt vermeiden, dass der jeweilige Indikator diesen Bereich verlässt.
- Tatsächliche Leistung: Die tatsächliche Leistung umfasst die während der Projektdurchführung gesammelten Daten.
Betrachten wir diese vier Elemente anhand eines konkreten Beispiels. Stellen wir uns vor, wir entwickeln eine neue Software und möchten sicherstellen, dass die geleisteten Arbeitsstunden im Rahmen unserer ursprünglichen Planung bleiben. Daher erstellen wir ein einfaches Kontrolldiagramm, um die kumulierten Arbeitsstunden zu messen und mit unseren ursprünglichen Schätzungen zu vergleichen. Abbildung 03 zeigt geplante und tatsächliche Daten aus verschiedenen Messungen, die in den Anfangsphasen des Softwareentwicklungsprojekts durchgeführt wurden.
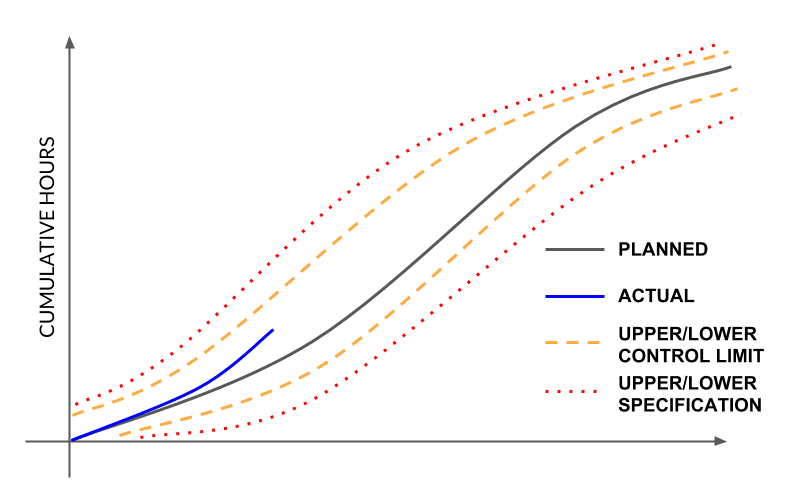
Wie Sie in unserem Beispiel (Abbildung 03) sehen, liegt die anfängliche Leistung des Teams hinsichtlich der kumulierten Stunden nahe am ursprünglichen Ziel. Kurz nach Projektbeginn ist jedoch ein starker Anstieg zu verzeichnen, der die obere Kontrollgrenze bald zu überschreiten droht. Als Führungskraft sollten Sie die Entwicklung dieses Trends genau beobachten: Möglicherweise sind die höheren Stunden auf einen einzelnen Vorfall zurückzuführen, der umfangreiche Überarbeitung und Behebung erforderte. Es ist aber auch möglich, dass der Arbeitsaufwand falsch eingeschätzt wurde und korrigiert werden muss.
Regelkarten bieten den Vorteil, dass sie Spekulationen eliminieren, indem sie klare Grenzwerte für die Umsetzung von Korrekturmaßnahmen im Produktionsprozess vorgeben. Projektmanager gehen häufig so vor, dass sie abwarten, wie sich ein unerwünschter Trend entwickelt, in der Hoffnung, dass er sich irgendwann wieder in Richtung der geplanten Projektziele umkehrt. Dieser Ansatz ist jedoch äußerst ineffizient, da er Korrekturmaßnahmen behindert, die Qualität der Projektergebnisse mindert und die Verschwendung im Produktionsprojekt erhöht. Regelkarten sind ein hervorragendes Mittel, um diese Falle zu vermeiden, indem sie den Projektmanager automatisch zum Handeln auffordern, sobald die tatsächliche Leistung eines Indikators außerhalb des Kontrollintervalls liegt.
2.3 Histogramm
Histogramme sind eine effiziente Methode, um die häufigsten Ereignisse im Projektablauf schnell zu identifizieren. Vereinfacht gesagt, ist ein Histogramm ein vertikales Balkendiagramm, das die verschiedenen Merkmale eines Problems oder einer Situation auf der x-Achse und deren Häufigkeiten auf der y-Achse darstellt. Abbildung 04 zeigt ein einfaches Beispiel für ein Histogramm.
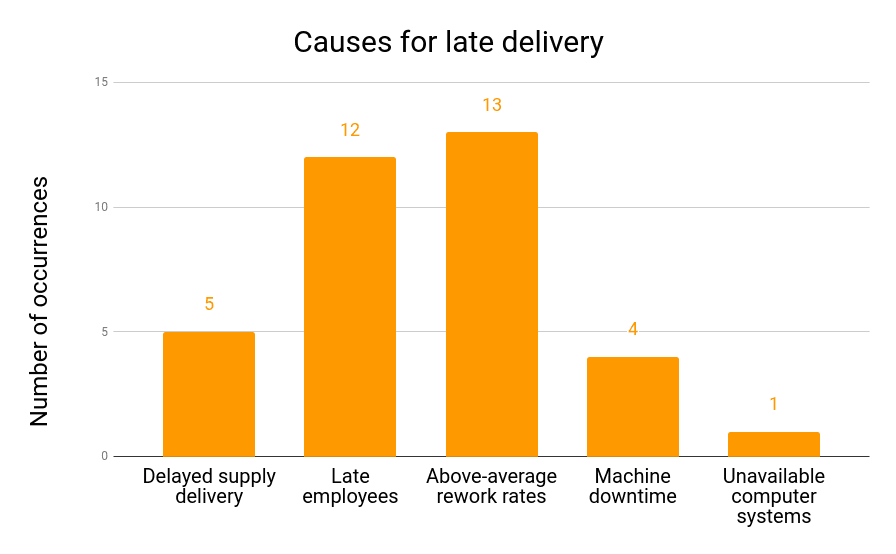
Ein Histogramm muss nicht ausschließlich die Häufigkeit verschiedener Ereignisse darstellen. Vielleicht möchten Sie die finanziellen Auswirkungen mehrerer Ereignisse verfolgen, beispielsweise bei kritischen Ereignissen, die Ihr Projekt finanziell stark belasten. Mithilfe von Histogrammen können Sie die gesamten finanziellen Auswirkungen pro Ereignis erfassen und so klar erkennen, welche Ereignisse Ihre Ressourcen am stärksten beanspruchen.
Allerdings bieten Histogramme nicht viel mehr als einen schnellen Vergleich der Auswirkungen verschiedener Merkmale eines Problems oder einer Situation. Da sie keine zeitliche Dimension darstellen, ist es recht schwierig, Fortschritte allein anhand von Histogrammen zu verfolgen. Obwohl sie in bestimmten Situationen hilfreich sein können, empfehlen wir, sie nicht als Hauptinstrument für Ihr Qualitätsmonitoring zu verwenden.
2.4 Pareto-Diagramm
Pareto-Diagramme hingegen sind eine umfassendere und aussagekräftigere Form von Histogrammen. Sie basieren auf dem Pareto-Prinzip, das besagt, dass in vielen Situationen etwa 80 % der Ergebnisse auf etwa 20 % der Ursachen zurückzuführen sind. Aus Projektmanagement-Sicht entspricht dies etwa 20 % des Aufwands, die zu etwa 80 % der Ergebnisse beitragen. Wenn Sie darüber nachdenken (und bereits Erfahrung als Projektmanager haben), werden Sie leicht Situationen erkennen, in denen Ihr Team anfangs schnelle Fortschritte verzeichnete, später jedoch deutlich langsamer vorankam. Die schnellen Fortschritte hängen in der Regel mit der Entwicklung der Kernfunktionen Ihres Projekts zusammen, während die langsameren Fortschritte üblicherweise mit der Feinabstimmung der Projektergebnisse zur Umsetzung aller Details und technischen Anforderungen der Endkunden verbunden sind.
Abbildung 05 zeigt ein einfaches Diagramm mit Beispieldaten, um die Funktionsweise des Pareto-Diagramms zu veranschaulichen. In diesem Artikel werden Pareto-Diagramme verwendet, um die 20 % der Ereignisse zu identifizieren, die für 80 % der Fehler in unserem Projektablauf verantwortlich sind. Die Anführungszeichen verdeutlichen, dass diese Zahlen nicht immer die Realität widerspiegeln. Vielmehr geht es darum, die wenigen kritischsten Ereignisse zu ermitteln, die für einen Großteil der Qualitätsmängel verantwortlich sind.
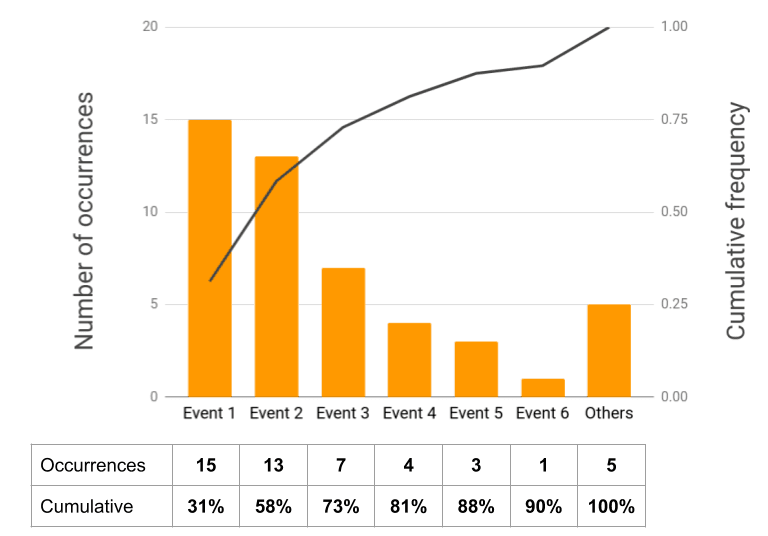
Die Visualisierung der kritischen Ursachen wird durch die Verwendung von Pareto-Diagrammen deutlich erleichtert. Die Informationen werden nach ihrer Größenordnung geordnet, vom größten zum kleinsten Wert auf der Skala, die zur Erstellung des Diagramms verwendet wird. So lässt sich schnell erkennen, welche wenigen Ereignisse für den größten Anteil an Fehlern oder Ineffizienzen in Ihrem Projekt verantwortlich sind.
Pareto-Diagramme bestehen aus drei Hauptkomponenten:
- Die Spalten repräsentieren die einzelnen Attribute einer Situation (genau wie bei Histogrammen). Sie zeigen die Häufigkeit jedes Ereignisses und sollten absteigend sortiert sein. Beachten Sie, dass unser Diagramm eine Spalte namens „ Sonstige“ enthält . Diese dient als Sammelvariable für andere Ursachen, die für unsere Analyse weniger relevant sind. Sie können die Spalte „Sonstige“ ruhig am Ende platzieren, auch wenn dies dem Sortierprinzip widerspricht. Ist der Anteil in der Spalte „Sonstige“ jedoch unverhältnismäßig hoch, sollten Sie genauer untersuchen, warum es so viele verschiedene Ursachen für das analysierte Problem gibt.
- Eine Tabelle mit den einzelnen Häufigkeiten für jedes Ereignis und dem kumulativen Prozentsatz. Am unteren Rand des Diagramms präsentieren wir die zugrunde liegenden numerischen Daten. Diese Angabe ist wichtig, um Missverständnisse bei der Interpretation der Daten im Diagramm zu vermeiden.
- Eine Linie, die den kumulativen Prozentsatz der untersuchten Variable darstellt. Dies ist der einzigartige Beitrag des Pareto-Diagramms und ermöglicht es, zu visualisieren, wie viele Merkmale einer Situation zusammengenommen für einen bestimmten Prozentsatz an Fehlern oder Problemen verantwortlich sind.
Das Erstellen eines Pareto-Diagramms ist recht einfach: Sie müssen lediglich die einzelnen und kumulierten Prozentsätze für jedes Ereignis berechnen und diese zu einem geordneten Datensatz zusammenführen. Wenn Sie Ihre Berichte mit Excel erstellen, bietet Microsoft selbst eine detaillierte Anleitung zur Erstellung von Pareto-Diagrammen.
2.5 Streudiagramm
Streudiagramme veranschaulichen den Zusammenhang zwischen zwei Variablen und untersuchen, ob und in welchem Ausmaß diese korreliert sind. Der erste Schritt beim Erstellen eines Streudiagramms ist die Auswahl eines Phänomens oder einer Variation, die untersucht werden soll. Dies wird als abhängige Variable. Idealerweise sollte sie numerisch messbar oder leicht in eine numerische Skala umwandelbar sein, da dies die Erstellung des Streudiagramms erheblich vereinfacht. Die abhängige Variable ist üblicherweise der zu beobachtende Fehler oder das Problem. Sie wird gewählt, um zu verstehen, wie dieser mit verschiedenen möglichen Ursachen zusammenhängt.
Das zweite zu wählende Element ist die unabhängige Variable. Die unabhängige Variable wird üblicherweise als die „mögliche Ursache“ für die Variation der abhängigen Variable betrachtet. Bei der Auswahl des abhängigen und unabhängigen Variablenpaares sollten Sie zwei Fragen berücksichtigen:
- „Was möchte ich im Detail untersuchen?“ – Das ist Ihre abhängige Variable (denn ihre Variation hängt von einem anderen Phänomen ab).
- „Was könnte eine mögliche Ursache für die beobachtete Variation sein?“ – Das ist Ihre unabhängige Variable.
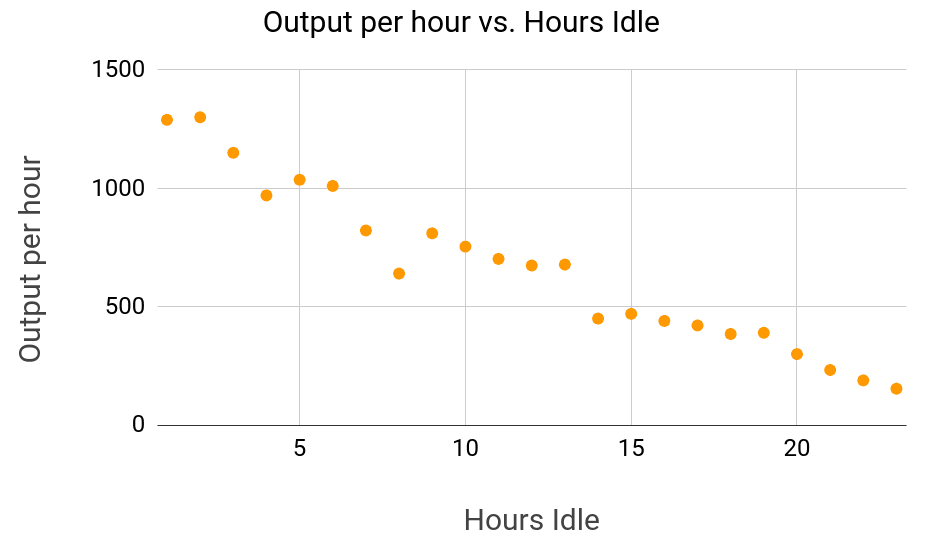
Nachdem Sie die beiden Variablen ausgewählt haben, besteht der nächste Schritt darin, die Daten zu sammeln und aufzubereiten. Da dieser Schritt je nach Unternehmen und Branche stark variiert, gehen wir hier nicht näher darauf ein. Sobald die Daten gesammelt sind, lässt sich das Diagramm in Excel oder einer ähnlichen Software einfach erstellen. Die unabhängige Variable wird üblicherweise auf der x-Achse und die abhängige Variable auf der y-Achse abgetragen. Abbildung 06 zeigt ein einfaches Streudiagramm.
Interpretation der Ergebnisse eines Streudiagramms
Streudiagramme weisen im Allgemeinen eine der drei in Abbildung 07 dargestellten Hauptformen auf.
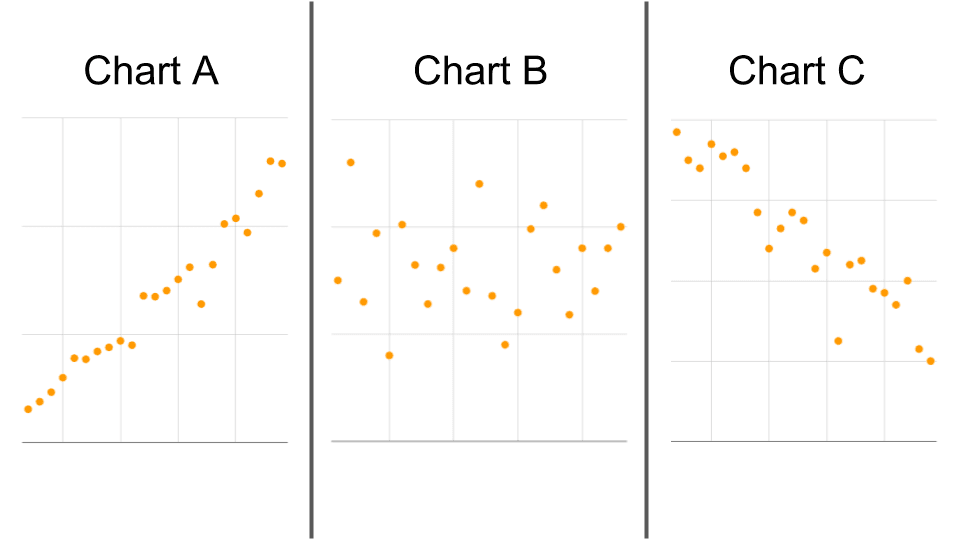
Im ersten Fall (Abbildung 07, Diagramm A) besteht eine deutliche positive Korrelation zwischen der abhängigen und der unabhängigen Variable. Mit steigenden Werten auf der x-Achse nimmt auch der Wert auf der y-Achse zu. Wir können zwar mit Sicherheit sagen, dass sich die abhängige und die unabhängige Variable in dieselbe Richtung bewegen, aber wir können daraus nichtschließen, dass die unabhängige Variable die Ursache für die abhängige Variable ist. Wir werden die Diskussion um Korrelation versus Kausalität im nächsten Abschnitt vertiefen.
Der zweite Fall (Abbildung 07, Diagramm B) liegt vor, wenn kein eindeutiger Zusammenhang zwischen der abhängigen und der unabhängigen Variable besteht. Wie im zweiten Diagramm von Abbildung 07 ersichtlich, lässt sich nicht schlussfolgern, dass höhere Werte auf der x-Achse mit höheren oder niedrigeren Werten auf der y-Achse korrelieren. Aus unkorrelierten Variablen lassen sich kaum Informationen gewinnen, außer der Tatsache, dass die unabhängige Variable wahrscheinlich nicht die Ursache für die Variation der abhängigen Variable ist.
Nicht zuletzt zeigt sich im dritten Fall ein deutlicher negativer Zusammenhang zwischen den beiden Variablen. Mit steigendem Wert auf der x-Achse sinkt der Wert auf der y-Achse. Dies könnte die Wechselwirkung zwischen Leistungsprämien (auf der x-Achse) und Arbeitsverweigerung (auf der y-Achse) darstellen. Je höher die Leistungsprämien, desto weniger Zeit verbringen die Mitarbeiter mit Arbeitsverweigerung.
Streudiagramme liefern jedoch keine umfassenderen Informationen über die verschiedenen Aspekte der Beziehung zwischen den beiden Variablen. Wenn sie korreliert sind, um wie viel ändert sich die abhängige Variable voraussichtlich, wenn die unabhängige Variable um eine Einheit steigt oder fällt? Welchen Erwartungswert hat die abhängige Variable, wenn die unabhängige Variable gleich null ist? Diese und weitere Fragen sind von großer Bedeutung, wenn Sie die Qualität Ihrer Produktionsprozesse optimieren möchten.
Solche Fragen lassen sich mithilfe linearer Regressionen beantworten. Eine detaillierte Beschreibung der Durchführung einer linearen Regression würde den Rahmen dieses Artikels sprengen. Hier finden Sie jedoch einen hervorragenden Artikel mit einer sehr ausführlichen Erklärung des Prozesses, seiner verschiedenen Komponenten und der Verwendung von Excel zur Datenextraktion.
Ein Wort der Warnung
Bevor wir zum nächsten Werkzeug übergehen, müssen wir die Tatsache erörtern, dass Korrelation nicht gleich Kausalität ist. Korrelation liegt vor, wenn sich zwei Variablen in dieselbe (positive Korrelation) oder in entgegengesetzte Richtungen (negative Korrelation) bewegen. Kausalitäthingegen ist wesentlich stärker und liegt vor, wenn eine Variable eindeutig die Ursache für das Verhalten einer anderen Variable ist.
Ein Streudiagramm kann lediglich zeigen, ob zwei Variablen korreliert sind oder nicht. Es kann nicht aufzeigen, ob die unabhängige Variable die Variation der abhängigen Variable verursacht. Es könnte sein, dass es eine gemeinsame Ursache für die Variation sowohl der abhängigen als auch der unabhängigen Variable gibt und dass sie sich zufällig in dieselbe Richtung bewegen, sich aber nicht gegenseitig beeinflussen.
Hier ein Beispiel zum Nachdenken: Angenommen, wir möchten untersuchen, ob längere Maschinenstillstandszeiten zu mehr fehlerhaften Produkten führen. Wir wählen fehlerhafte Produkte als abhängige Variable und Maschinenstillstandszeiten als unabhängige Variable. Anschließend erfassen wir die Daten und erstellen das folgende Diagramm (Abbildung 08).
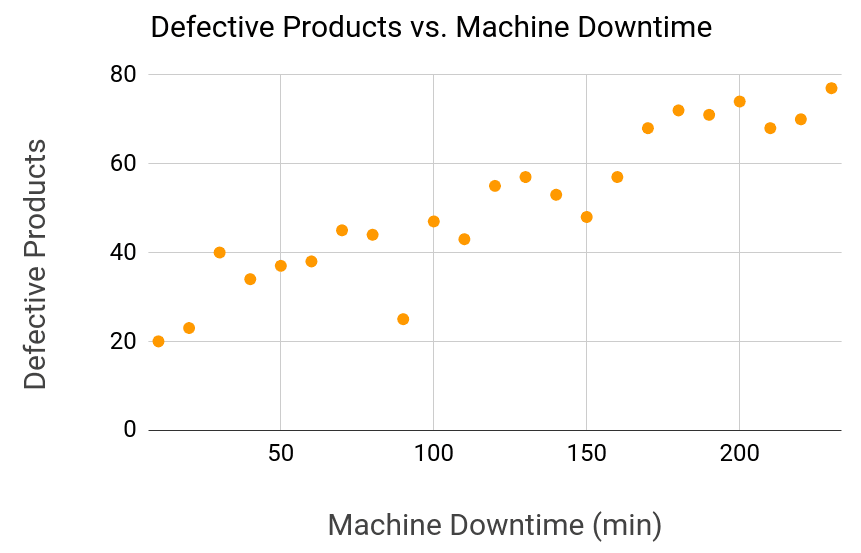
Betrachtet man die Grafik, wird ein deutlicher positiver Zusammenhang zwischen Maschinenstillstand und fehlerhaften Teilen sichtbar. Allein anhand des Diagramms könnte man annehmen, dass längere Maschinenstillstände eine höhere Fehlerrate bedeuten. Stimmt das aber wirklich? Wird die Reduzierung der Maschinenstillstände unser Problem tatsächlich lösen? Produziert eine Maschine, die fehlerhafte Produkte herstellt, plötzlich qualitativ hochwertige Produkte, nur weil sie länger läuft?
Wie Sie sehen, gibt es ein Problem mit unserer Variablenauswahl. Maschinenstillstand ist nicht die Ursache der hohen Fehlerrate. Tatsächlich sind sowohl die Fehlerrate als auch der Maschinenstillstand sehr wahrscheinlich die Folge eines anderen Phänomens – beispielsweise mangelhaft gewarteter Maschinen. Die Ursache liegt woanders, und die alleinige Betrachtung unserer Variablen liefert uns nicht die richtigen Informationen zur Problemlösung.
Deshalb raten wir Ihnen dringend, Ihre Variablenwahl und die Schlussfolgerungen aus Ihrer Diagrammanalyse sorgfältig zu überdenken. Die Variablenwahl muss klar begründet sein, sonst laufen Sie Gefahr, in die Falle einer Scheinkorrelation.
2.6 Inspektion
Die manuelle Inspektion ist eine der effizientesten Methoden, die Qualität Ihres Projekts und Ihrer Ergebnisse zu kontrollieren und zu überwachen. Wie der Name schon sagt, besteht diese Technik darin, die erwarteten und die tatsächlichen Arbeitsergebnisse jeder Produktionsphase manuell zu vergleichen. Es empfiehlt sich, während der gesamten Projektdurchführung mehrere manuelle Inspektionspunkte einzuführen, anstatt nur eine einzige Inspektion am Ende durchzuführen. So verhindern Sie, dass sich Fehler und Ineffizienzen anhäufen und Ihr Endprodukt oder Ihre Dienstleistung beeinträchtigen.
Die manuelle Inspektion eignet sich am besten für Fälle, in denen das Projektergebnis stark an spezifische Kundenbedürfnisse angepasst wird. Die Automatisierung der Qualitätskontrolle und -überwachung kann in diesem Szenario einen erheblichen Zeit- und Ressourcenaufwand erfordern, da alle automatisierten Qualitätsprüfungen für jede neue Produktionseinheit angepasst werden müssten. Sind die Kosten für die Anpassung Ihrer Qualitätskontrollsysteme höher als die Kosten für die Durchführung der Qualitätsprüfungen durch Experten, sollten Sie auf die manuelle Inspektion zurückgreifen.
Die manuelle Prüfung von Artikeln bedeutet nicht, dass automatisierte Kontrollen vernachlässigt werden müssen. Im Gegenteil: Technologische Fortschritte erleichtern die Integration von Mensch und Maschine bei der Qualitätssicherung von Projektergebnissen erheblich. In der Fertigungsindustrie beispielsweise können computergestützte Qualitätskontrollen sicherstellen, dass jede einzelne Produktionseinheit die Qualitätsstandards hinsichtlich Materialqualität, Abmessungen, Festigkeit und weiterer relevanter Kriterien erfüllt. Auch die Dienstleistungsbranche profitiert von der Automatisierung. Denken Sie an Softwareentwicklungsunternehmen. Hier spielt die Automatisierung eine entscheidende Rolle: Automatisierte Bereitstellungstests, Continuous Integration und Deployment (CI/CD) sowie Lint-Tests (zur Überprüfung der Code-Syntax) sind nur einige Beispiele für die weitreichenden Auswirkungen automatisierter Tests.
2.7 Statistische Stichprobenverfahren
Die letzte Methode, die wir analysieren werden, ist die statistische Stichprobenziehung. Obwohl die Prüfung jeder einzelnen Einheit des Projektergebnisses die gründlichste Methode ist, Abweichungen zwischen Projektplan und tatsächlichem Ergebnis zu identifizieren, kann der manuelle Vergleich jeder einzelnen Einheit zu kostspielig oder schlichtweg nicht durchführbar sein. Hier kommt die statistische Stichprobenziehung ins Spiel. Durch die korrekte Auswahl und Analyse einer begrenzten Stichprobe aus der Gesamtpopulation ermöglicht sie es, mit hoher Genauigkeit auf die allgemeine Ergebnisqualität zu schließen.
Das Konzept der statistischen Stichprobenziehung ist recht einfach. Es beinhaltet die Auswahl einer Stichprobe aus einer Zielpopulation, die Durchführung mehrerer Qualitätskontroll- und Überwachungstests und die Verallgemeinerung dieser Tests auf die gesamte Population.
Die Implementierung muss jedoch sorgfältig erfolgen, um die Einhaltung mehrerer wichtiger Schritte zu gewährleisten. Andernfalls können die Ergebnisse statistischer Stichprobenverfahren stark verzerrt oder völlig bedeutungslos sein. Um die wichtigen Schritte der statistischen Stichprobenziehung für Qualitätskontrolle und -überwachung sowie die Folgen einer fehlerhaften Vorgehensweise besser zu verstehen, betrachten wir ein einfaches Projekt mit vier kleinen Teams, die an verschiedenen Funktionen einer neuen mobilen App arbeiten. Jedes Team soll eine bestimmte Stundenzahl pro Woche arbeiten und eine Test-Revisions-zu-Freigabe-Rate von unter 20 % erreichen (d. h. weniger als 20 % der zur Prüfung eingereichten Funktionen müssen überarbeitet werden oder weisen Fehler auf). Obwohl es sich in diesem Beispiel um die Entwicklung einer neuen Software handelt, lässt sich das Beispiel auch auf die Produktion physischer Güter übertragen: Zehn gleichzeitig arbeitende Maschinen mit jeweils klar definierten erwarteten Produktions- und Fehlerraten sind ein gutes Beispiel dafür, wie statistische Stichprobenziehung in der Fertigungsindustrie modelliert werden kann.
Nachdem wir nun ein Beispiel betrachtet haben, wollen wir uns den entscheidenden Aspekten der statistischen Stichprobenziehung zuwenden. Zunächst ist die Auswahl der Stichprobe wichtig. Das Schlüsselwort hierbei ist Zufälligkeit. Bei der Auswahl einer Stichprobe aus der Grundgesamtheit muss sichergestellt sein, dass jedes Element die gleiche Wahrscheinlichkeit hat, ausgewählt zu werden, und dass die endgültige Stichprobe repräsentativ für die Grundgesamtheit ist (die gleichen allgemeinen Merkmale aufweist).
Bevor Sie die Stichprobe auswählen, sollten Sie sich jedoch einige Fragen zum Zweck der durchzuführenden Analyse stellen. Möchten Sie beispielsweise die Ergebnisqualität eines bestimmten Teams überwachen? Oder möchten Sie sich einen allgemeinen Überblick über die Leistung aller vier Teams verschaffen? Gibt es außerdem Teams mit besonderen Merkmalen, die Ihre Analyse beeinflussen könnten? Ein Beispiel wäre ein Team, bei dem das Verhältnis von Überarbeitung zu Genehmigung voraussichtlich deutlich höher ist als bei den anderen Teams. Diese Fragen helfen Ihnen, die Grundgesamtheit, aus der Sie später eine repräsentative Stichprobe ziehen.
Nachdem die Grundgesamtheit definiert wurde, geht es nun darum, die Stichprobe auszuwählen und zu überprüfen, ob sie der Grundgesamtheit ausreichend ähnlich ist. Angenommen, wir möchten Qualitätskontrollen des Gesamtstatus unseres Softwareentwicklungsprojekts durchführen und alle Teams weisen die gleiche Produktivität auf, sollte eine repräsentative Stichprobe Arbeitsdaten aller Teams in etwa gleichem Verhältnis.
Ein weiterer entscheidender Faktor ist die Stichprobengröße. Diese hat direkten Einfluss auf die Zuverlässigkeit und Aussagekraft Ihrer Ergebnisse. Kurz gesagt: Sie benötigen eine ausreichend große Stichprobe, um die Ergebnisse auf die Gesamtpopulation übertragen zu können. Bei zehn Mitgliedern pro Team reicht es nicht aus, nur die Arbeit einer Person pro Gruppe auszuwählen – die Ergebnisse sind höchstwahrscheinlich unzuverlässig. Wie groß sollte die Stichprobe also sein? Das hängt stark von der Größe Ihrer Grundgesamtheit ab. Bei einer kleinen Grundgesamtheit (bei zehn Personen pro Team wären das insgesamt 40 Personen) sollte die Stichprobe mindestens die Hälfte der Grundgesamtheit umfassen. Ist Ihre Grundgesamtheit hingegen größer (stellen Sie sich eine Maschine vor, die 5000 Einheiten pro Tag produziert), muss die Stichprobe nicht so groß sein. Der Stichprobenrechner , der zwar für die Bestimmung der Stichprobengröße von Marktforschungsumfragen gedacht ist, kann für die meisten Arten statistischer Stichprobenverfahren verwendet werden (einschließlich des hier besprochenen).
Der nächste Schritt nach der Stichprobenauswahl ist die Durchführung der geeigneten statistischen Tests. Eine detaillierte Beschreibung jedes einzelnen Tests würde den Rahmen dieses Artikels sprengen. Wir empfehlen Ihnen jedoch, sich diese Quelle , die einen Überblick über die gängigsten statistischen Tests und deren allgemeine Intention bietet. Die relevantesten statistischen Tests für Projektmanager sind t-Tests (die die Mittelwerte zweier verschiedener Variablen vergleichen, in unserem Fall die tatsächliche und die erwartete Leistung) sowie einfache und multiple lineare Regression. Die Berechnungen manuell durchzuführen ist sehr aufwendig und kann schnell unpraktikabel werden. Daher empfehlen wir die Verwendung einer Statistiksoftware oder von Excel (zusätzlich zum vorherigen Artikel über die Durchführung linearer Regression in Excel finden Sie hier eine Anleitung zur Durchführung von t-Tests).
3. Schlussfolgerung
Die korrekte Implementierung von Qualitätskontrollprozessen ermöglicht Ihnen einen detaillierten Überblick darüber, ob die eingesetzten Kosten und Zeitressourcen in wertvolle Ergebnisse umgewandelt werden. Während die Kosten- und Terminüberwachung Ihnen zeigt, ob Sie im Budget- und Zeitrahmen bleiben, liefern die Qualitätsberichte ein detailliertes Bild davon, wie effizient und wertvoll die in Ihr Projekt investierte Arbeit ist.
Deshalb Kosten, Zeitplanund Qualität die drei Säulen eines erfolgreichen Projekts. Um Ihre Erfolgschancen zu erhöhen und das Risiko eines Scheiterns aufgrund unerkannter Risiken und unvorhergesehener Ereignisse zu verringern, sollten Sie jeden dieser drei Bereiche sorgfältig berücksichtigen.
- ★★★★★4,6/5 auf G2
- Von NASA, Tesla und den Fortune 500-Unternehmen geschätzt
Erfahren Sie, wie Celoxis die Kontrolle über
komplexe Projektportfolios ermöglicht.
Sehen Sie auf einer einzigen Plattform genau, wo jedes Projekt, jeder Dollar und jedes Risiko steht. Starten Sie eine kostenlose Testphase mit Beispieldaten oder lassen Sie sich eine Demo auf Basis Ihres eigenen Portfolios erstellen.
- 14 Tage kostenlos testen
- Keine Kreditkarte erforderlich
- Cloud oder lokal
- Einrichtung in wenigen Minuten