Cours de gestion de projet
Le guide ultime pour maîtriser la qualité d'un projet
Le contrôle et le suivi de la qualité sont essentiels pour garantir la bonne exécution de toutes les tâches du projet et l'obtention d'un résultat de haute qualité. Cet article présente plusieurs techniques et méthodes pour vous aider à mettre en œuvre des processus de contrôle et de suivi de la qualité et à garantir la qualité des livrables de votre projet.
- Essai gratuit de 14 jours
- Sans carte bancaire
- Cloud ou sur site
La plupart des chefs de projet affirment que le coût et le délai sont les deux indicateurs les plus importants de la performance d'un projet. Toutefois, ces deux indicateurs ne permettent pas d'appréhender pleinement la réussite ou l'échec d'un projet. Livrer les résultats du projet dans les délais et le budget impartis ne suffit pas : il faut également s'assurer qu'ils répondent aux normes de qualité définies par les parties prenantes, tant internes qu'externes.
Le contrôle qualité est un processus visant à minimiser les défauts de production et le gaspillage de ressources, tout en améliorant la fiabilité des livrables de vos projets. Pour vous accompagner dans la réalisation de ces trois objectifs, cet article vous propose un guide détaillé et complet, présentant diverses techniques pour répondre aux problématiques liées à la gestion de la qualité.
À l'instar du contrôle des coûts et des délais, le contrôle qualité est un processus continu qui s'appuie sur les connaissances acquises pour améliorer les méthodes de travail actuelles. Le contrôle qualité est un processus sans fin, et il est toujours possible d'apprendre de nouvelles choses, tant des projets en cours que des projets passés.
1. Bien démarrer : Les exigences d'un processus de contrôle et de surveillance de la qualité réussi
Avant d'aborder les nombreuses techniques et outils pouvant soutenir les processus de contrôle et de surveillance de la qualité, il convient de présenter brièvement les documents, indicateurs et données qui doivent être disponibles pour qu'un processus de contrôle efficace puisse avoir lieu.
Le premier document indispensable à votre disposition est la version la plus récente de votre plan de gestion de la qualité. Intégré au plan de gestion de projet, ce plan définit en détail la mise en œuvre du processus de contrôle et de suivi de la qualité. Bien que ce document puisse être assez général et peu détaillé, il est fortement recommandé qu'il contienne au moins des instructions claires et précises sur la manière de mener correctement les activités de contrôle de la qualité. Plus précisément, il doit définir quels livrables intermédiaires et finaux doivent être inspectés, à quel moment ces inspections ou processus de suivi doivent avoir lieu, quelle est la technique la plus appropriée pour contrôler la qualité d'un livrable spécifique, qui est responsable de ces contrôles de qualité, et bien d'autres informations essentielles.
Outre le plan de gestion de la qualité, il est également important de recueillir les indicateurs de qualité. En termes simples, un indicateur de qualité est une description détaillée et précise d'un attribut du projet, ainsi que des normes de qualité attendues et de la manière dont elles seront mesurées et contrôlées. Les spécifications de mesure des indicateurs de qualité sont généralement liées à des listes de contrôle qualité, un outil précieux pour garantir que toutes les dimensions de qualité nécessaires de l'attribut ciblé du projet sont mesurées.
Enfin, il est essentiel de s'assurer que les indicateurs de performance sont disponibles et prêts à être analysés. Si certaines tâches de contrôle et de suivi qualité incluent la collecte de données, d'autres visent à analyser des ensembles de données collectés dans le temps (par exemple, la productivité et la ponctualité des employés). Disposer de données déjà nettoyées, organisées et prêtes à l'analyse rend les tâches de contrôle qualité nettement plus efficaces et précises.
2. Les outils et techniques pour un meilleur contrôle et suivi de la qualité
Maintenant que nous disposons de plusieurs documents et données contenant les informations nécessaires pour comparer les résultats réels et prévus du projet, il est temps d'explorer plus en détail les différents outils qui nous permettent de réaliser cette comparaison. Si certains outils proposent des analyses numériques (comme l'échantillonnage statistique, les diagrammes de Pareto et les cartes de contrôle), d'autres sont plus descriptifs et reposent sur une approche plus qualitative (comme le diagramme d'Ishikawa et l'inspection manuelle).
2.1 Diagrammes de cause à effet (diagramme en arêtes de poisson)
Le premier outil que nous allons aborder est le diagramme de causes et effets (également appelé d'Ishikawaou diagramme en arêtes de poisson). Il permet d'identifier comment différents facteurs contribuent à un problème donné lors de l'exécution de votre projet. L'idée principale de cet outil est d'aller au-delà de la cause apparente d'un défaut et d'en identifier la cause profonde et première. La figure 1 présente la forme générale du diagramme d'Ishikawa.
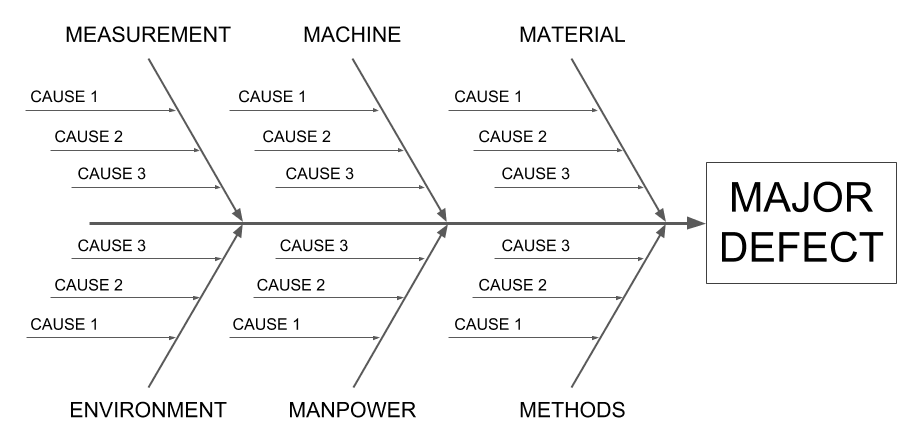
Il existe six grandes catégories qui englobent la grande majorité des causes des problèmes liés à la production. Certains articles et ouvrages suggèrent deux dimensions supplémentaires : le tempset l’énergie. Cependant, ces dimensions sont assez abstraites et difficiles à étudier. De plus, le temps et l’énergie sont généralement associés au gaspillage plutôt qu’à des défauts concrets dans le résultat du projet. Pour ces deux raisons, nous préférons exclure ces deux composantes du modèle et nous en tenir à des catégories plus concrètes et généralement acceptées pour classer les causes. Examinons brièvement chacune d’elles afin de comprendre quels types de problèmes doivent y être répertoriés.
- Mesure : La catégorie « mesure » concerne les causes liées aux données collectées lors de l’exécution du processus et à leur traitement.
- Machines : La catégorie « Machines » englobe les causes liées aux problèmes de machines, comme les périodes de maintenance, la mise à jour et le bon fonctionnement des machines, la disponibilité d'équipements suffisants pour produire le rendement requis, entre autres.
- Matières premières : Cette catégorie désigne les matières premières reçues et utilisées lors du processus de production. Les défauts sont souvent dus à des matières premières non conformes ou de qualité insuffisante, à des conditions de stockage inadéquates et à un gaspillage excessif de matières premières.
- Méthodes : Cette catégorie concerne le processus de production lui-même. Un flux de production mal conçu et des processus de production non documentés et imprécis figurent parmi les causes les plus fréquentes de défauts relevant de cette catégorie.
- Ressources humaines : La catégorie « Ressources humaines » englobe toutes les problématiques liées au personnel impliqué dans le processus de production. Un taux d’absentéisme élevé, un manque de formation adéquate et une faible motivation des employés ne sont que quelques exemples de problèmes relevant de cette catégorie.
- Environnement : La catégorie « Environnement » englobe tous les facteurs environnementaux du site de production. Le niveau sonore, l’éclairage, les odeurs et l’aménagement des bureaux ou de l’usine de production y figurent généralement.
Vous trouverez ci-dessous un diagramme d'Ishikawa plus détaillé, intégrant certains des facteurs mentionnés précédemment. Notez que, dans la section « Méthodes », nous avons approfondi l'analyse en identifiant certaines causes possibles d'un processus de production mal conçu. Le principe du diagramme d'Ishikawa est précisément celui-ci : explorer en profondeur et découvrir la véritable cause du défaut analysé. Par manque de place, nous nous sommes arrêtés au troisième niveau, mais il est fortement conseillé d'être plus précis et de créer des diagrammes plus élaborés.
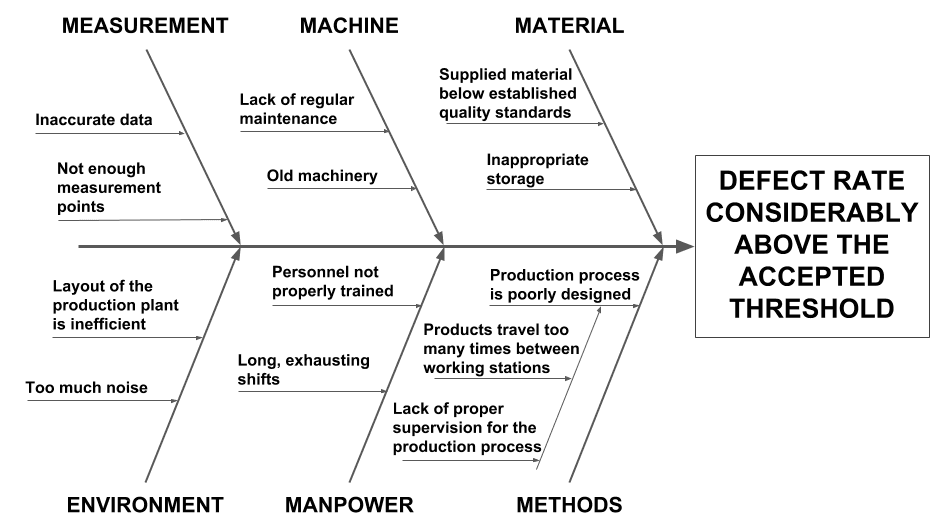
Bien que nos exemples soient basés sur une usine de production réelle d'une industrie manufacturière, le diagramme d'Ishikawa est extrêmement flexible et tout aussi valable pour le secteur des services. Prenons l'exemple d'une entreprise de développement logiciel : les problèmes rencontrés peuvent avoir de nombreuses causes, notamment un suivi des tâches imprécis (mesure), des ordinateurs anciens, lents et obsolètes (machines), des environnements de développement intégrés (IDE), des serveurs et autres logiciels de support au développement obsolètes (matériel), un système de suivi des problèmes défaillant (méthodes), un manque de compétences adéquates (effectifs) et des bureaux mal conçus (environnement).
Le principal enseignement de cette méthode réside dans la simplicité du processus qui sous-tend sa mise en œuvre :
- Choisissez un défaut suffisamment précis que vous souhaitez éliminer.
- Posez-vous des questions « pourquoi » et « comment », et répétez cette étape plusieurs fois (la technique des 5 pourquoi définit 5 comme le nombre minimum de fois où vous devez répéter les questions, chaque fois en creusant plus profondément dans la cause profonde du problème).
- Classez vos réponses selon les six catégories principales fournies par le diagramme d'Ishikawa et représentez-les graphiquement pour faciliter la visualisation.
2.2 Cartes de contrôle
L'outil suivant que nous allons aborder est la carte de contrôle. Les cartes de contrôle permettent de déterminer efficacement si un processus produit des résultats stables et fiables. Leur champ d'application ne se limite pas aux processus répétitifs dont le nombre d'unités à produire est bien défini ; en réalité, elles peuvent être appliquées à une grande variété de processus : la mesure du temps, la fréquence des demandes de modification et les écarts de coûts ne sont que quelques exemples de la façon dont les cartes de contrôle permettent de comparer les performances réelles et attendues et de décider s'il convient de prendre des mesures correctives.
Les cartes de contrôle comportent quatre composantes principales :
- Objectif planifié : L’objectif planifié correspond à l’objectif défini dans les documents de planification. Il peut s’agir d’un nombre défini d’unités produites par une machine, du nombre d’heures de travail cumulées d’une équipe, du nombre de défauts pour mille unités produites, ou de nombreux autres indicateurs.
- Limites de contrôle supérieures et inférieures :Les limites de contrôle supérieures et inférieures définissent les bornes de la variance admissible avant la mise en œuvre de toute mesure de contrôle active. Ces limites sont généralement inférieures aux limites de spécification afin de permettre au chef de projet d’intervenir avant que les performances réelles ne dépassent les seuils définis par les parties prenantes.
- Limites de spécification supérieure et inférieure : Les limites de spécification supérieure et inférieure correspondent aux seuils définis par le client pour un indicateur donné. Il est impératif d’éviter que cet indicateur ne dépasse cet intervalle.
- Performances réelles : Les performances réelles comprennent les données collectées lors de l’exécution du projet.
Prenons un exemple concret pour aborder ces quatre éléments. Imaginons que nous développions un nouveau logiciel et que nous souhaitions nous assurer que le nombre d'heures travaillées reste conforme à notre planning initial. Nous mettons donc en place une carte de contrôle simple pour mesurer le nombre cumulé d'heures travaillées et le comparer à nos estimations initiales. La figure 3 présente les données planifiées et réelles issues de plusieurs mesures effectuées lors des phases initiales du projet de développement logiciel.
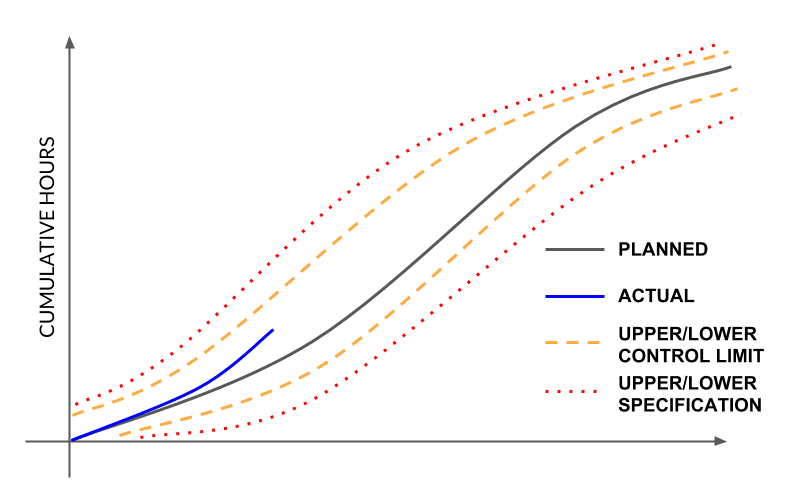
Comme le montre notre exemple (Figure 03), les performances initiales de l'équipe, en termes d'heures cumulées, sont proches de l'objectif initial. Cependant, peu après le début du projet, on observe une forte augmentation, une tendance qui menace de dépasser rapidement le seuil de contrôle supérieur. En tant que responsable, il est essentiel de suivre attentivement l'évolution de cette tendance : il se peut que cette hausse soit due à un incident isolé ayant nécessité une analyse et une correction approfondies, mais il est également possible que la charge de travail ait été mal estimée et doive être révisée.
Les cartes de contrôle présentent l'avantage d'éliminer les approximations en définissant des limites précises pour la mise en œuvre de mesures correctives dans le flux de production. Une approche courante chez les chefs de projet consiste à « attendre et voir » l'évolution d'une tendance indésirable, en espérant qu'elle finira par s'inverser et revenir aux objectifs du projet. Cette approche est extrêmement inefficace car elle freine les actions correctives, réduit la qualité des livrables et accroît le gaspillage. Les cartes de contrôle permettent d'éviter cet écueil en obligeant automatiquement le chef de projet à intervenir dès que la performance réelle d'un indicateur sort de son intervalle de contrôle.
2.3 Histogramme
Les histogrammes permettent d'identifier rapidement et efficacement les événements les plus récurrents dans le processus d'exécution d'un projet. En résumé, un histogramme est un graphique à barres verticales dont l'axe des abscisses (x) représente les différents attributs d'un problème ou d'une situation, et l'axe des ordonnées (y) leurs fréquences. La figure 4 illustre un exemple simple d'histogramme.
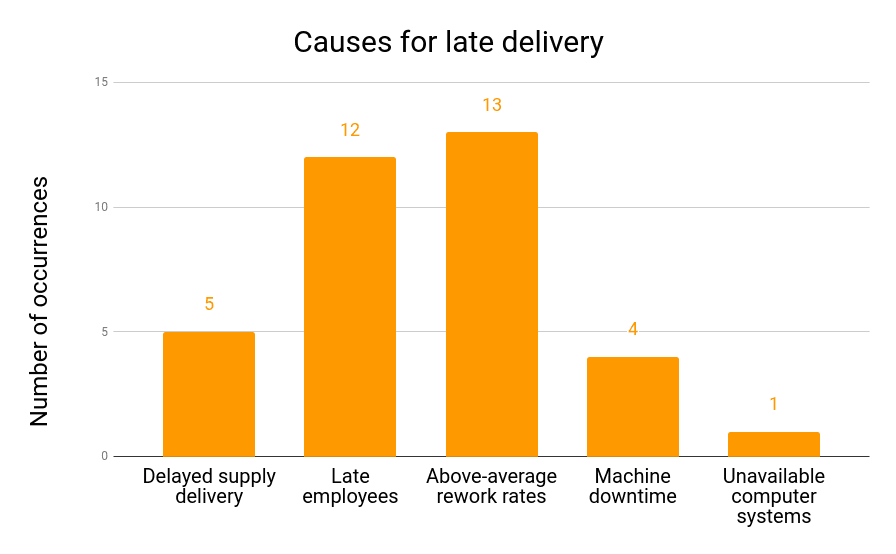
Un histogramme ne se limite pas à représenter la fréquence de plusieurs événements. Vous pouvez par exemple suivre l'impact financier de certains événements critiques ayant un impact financier important sur votre projet. Les histogrammes permettent alors de suivre l'impact financier total de chaque événement et d'identifier clairement ceux qui absorbent le plus de ressources.
Cela dit, les histogrammes n'offrent guère plus qu'une comparaison rapide des conséquences de différents attributs d'un problème ou d'une situation. Ils ne fournissent aucune dimension temporelle, ce qui rend difficile le suivi des progrès uniquement à partir de ces histogrammes. Bien qu'ils puissent s'avérer utiles dans certains cas, nous vous conseillons de ne pas vous y fier exclusivement comme outil principal de votre contrôle qualité.
2.4 Diagramme de Pareto
Les diagrammes de Pareto, quant à eux, sont une forme plus complète et pertinente d'histogrammes. Ils reposent sur le principe de Pareto, qui stipule que, dans de nombreuses situations, environ 80 % des résultats sont générés par environ 20 % des causes. Du point de vue de la gestion de projet, on peut considérer qu'environ 80 % des résultats proviennent d'environ 20 % des efforts. Si vous y réfléchissez (et si vous avez déjà une certaine expérience en gestion de projet), vous identifierez facilement de nombreuses situations où votre équipe a enregistré une progression rapide au début, suivie d'un ralentissement important. La progression rapide est généralement liée au développement des fonctionnalités essentielles du projet, tandis que la progression plus lente est généralement liée à l'ajustement des livrables afin d'intégrer tous les détails et les exigences techniques définis par les clients finaux.
La figure 5 présente un graphique simple avec des données fictives pour illustrer le fonctionnement d'un diagramme de Pareto. Dans cet article, nous utiliserons les diagrammes de Pareto pour identifier les 20 % d'événements responsables de 80 % des défauts rencontrés dans notre processus d'exécution de projet. L'utilisation des guillemets est importante car ces chiffres ne reflètent pas toujours la réalité ; l'essentiel est de comprendre que nous recherchons les quelques événements les plus critiques, à l'origine d'une part importante des défauts de qualité.
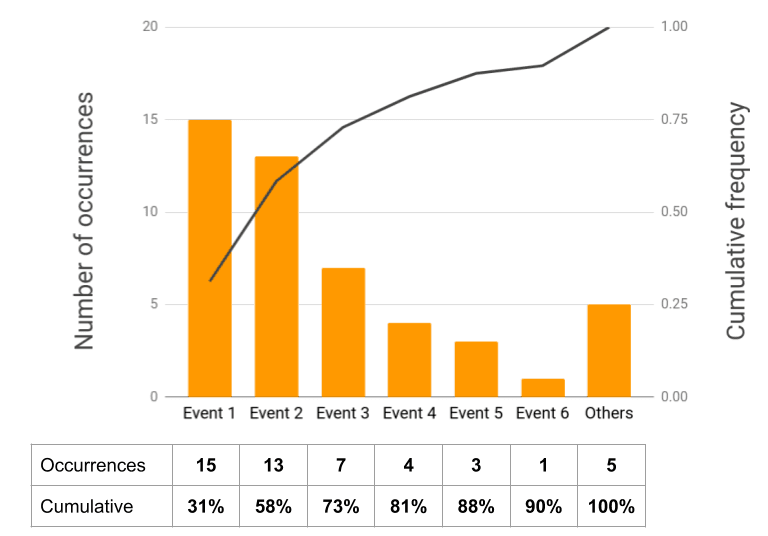
Visualiser les causes critiques devient beaucoup plus simple grâce aux diagrammes de Pareto. Les informations sont classées par ordre décroissant d'importance sur l'échelle utilisée pour construire le diagramme, ce qui permet d'identifier rapidement les quelques événements responsables de la plus grande part des défauts ou des inefficacités de votre projet.
Les diagrammes de Pareto comportent trois composantes principales :
- Chaque attribut d'une situation est représenté par une colonne (comme pour un histogramme). Ces colonnes indiquent la fréquence de chaque événement et doivent être classées par ordre décroissant. Notre graphique comporte une colonne « Autres », une variable fourre-tout qui prend en compte les causes moins pertinentes pour notre analyse. Il est acceptable de placer cette colonne à la fin, même si cela contrevient à l'ordre initial. Toutefois, si sa valeur est anormalement élevée, il est conseillé d'analyser les causes de la multitude de facteurs à l'origine du problème étudié.
- Un tableau présente les fréquences individuelles de chaque événement ainsi que le pourcentage cumulé. Au bas du graphique figurent les données numériques sur lesquelles il est basé. Il est important de les inclure afin d'éviter toute confusion lors de l'interprétation des données présentées.
- Une ligne représentant le pourcentage cumulé de la variable étudiée. C'est là l'apport unique du diagramme de Pareto : il permet de visualiser combien d'attributs d'une situation, pris ensemble, sont responsables d'un certain pourcentage de défauts ou de problèmes.
La création d'un diagramme de Pareto ne demande pas beaucoup d'efforts : il suffit de calculer les pourcentages individuels et cumulés pour chaque événement et de les organiser en un ensemble de données ordonné. Si vous utilisez Excel pour générer vos rapports, Microsoft propose un tutoriel détaillé expliquant comment l'utiliser pour créer un diagramme de Pareto.
2.5 Diagramme de dispersion
Les diagrammes de dispersion illustrent la relation entre deux variables et permettent d'étudier leur corrélation (et, le cas échéant, son degré). La construction d'un diagramme de dispersion commence par le choix du phénomène ou de la variation à étudier. Il s'agit de la variable dépendante. Idéalement, elle devrait être mesurable numériquement ou facilement convertible en une échelle numérique, ce qui simplifie considérablement la création du diagramme. La variable dépendante correspond généralement au défaut ou au problème observé ; ce choix se justifie par la volonté de comprendre son lien avec ses différentes causes possibles.
Le deuxième élément à choisir est la variable indépendante. On considère généralement la variable indépendante comme la « cause potentielle » de la variation de la variable dépendante. Lors du choix du couple de variables dépendante et indépendante, deux questions doivent être prises en compte :
- « Qu’est-ce que je veux étudier en détail ? » – C’est votre variable dépendante (car sa variation dépend d’un autre phénomène).
- « Quelle pourrait être la cause potentielle de la variation observée ? » - C'est votre variable indépendante.
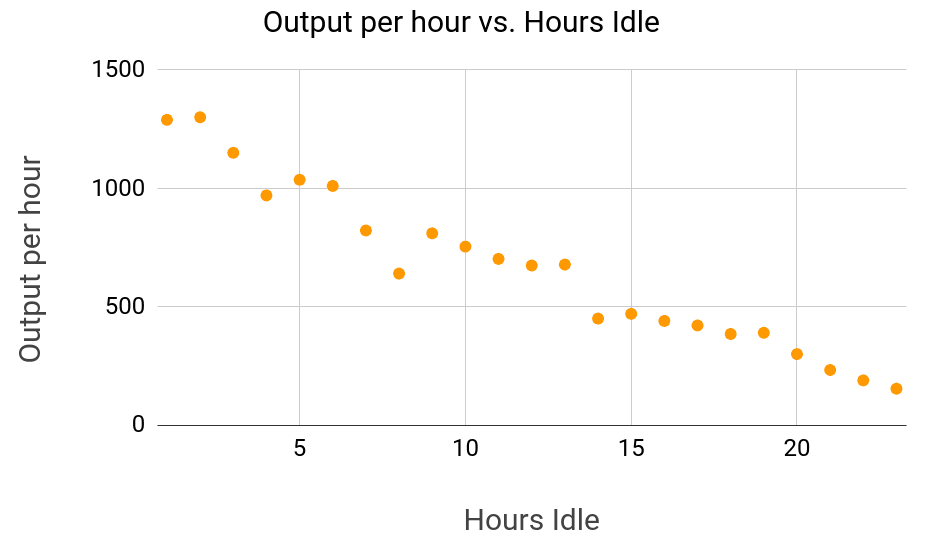
Une fois les deux variables choisies, l'étape suivante consiste à collecter et nettoyer les données. Cette étape variant considérablement d'une entreprise à l'autre et d'un secteur d'activité à l'autre, nous ne la détaillerons pas. Une fois les données collectées, le processus est aussi simple que de tracer un graphique simple dans Excel ou tout autre logiciel similaire. La variable indépendante est généralement placée sur l'axe des abscisses (x) et la variable dépendante sur l'axe des ordonnées (y). La figure 6 présente un exemple de nuage de points.
Interprétation des résultats d'un diagramme de dispersion
Les diagrammes de dispersion adoptent généralement l'une des trois formes principales présentées dans la figure 07.
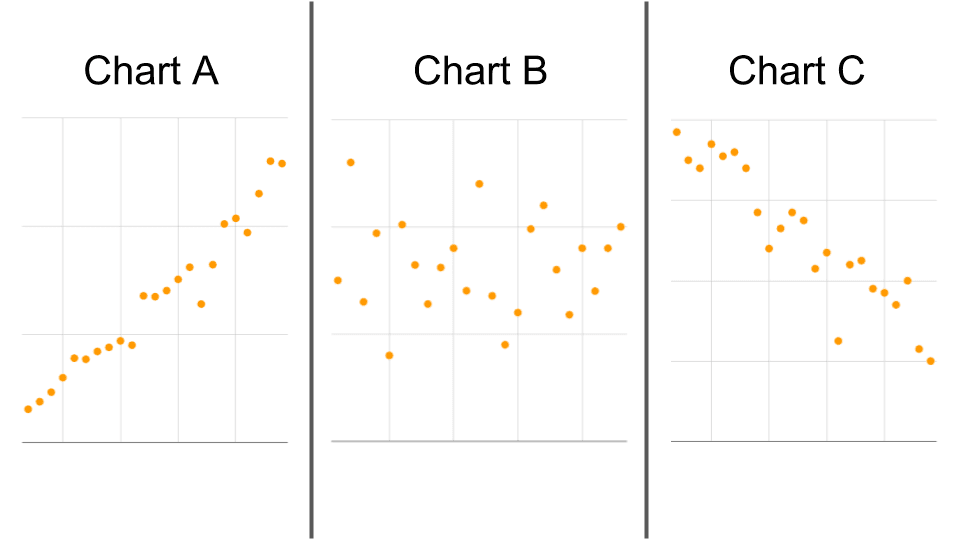
Dans le premier cas (figure 7, graphique A), on observe une corrélation positive entre la variable dépendante et la variable indépendante. Lorsque les valeurs sur l'axe des abscisses augmentent, celles sur l'axe des ordonnées augmentent également. On peut affirmer avec certitude que les variables dépendante et indépendante évoluent dans le même sens, mais on ne peut pasen conclure que la variable indépendante est la cause de la variable dépendante. Nous approfondirons cette distinction entre corrélation et causalité dans la section suivante.
Le second cas (figure 7, graphique B) correspond à l'absence de relation claire entre la variable dépendante et la variable indépendante. Comme le montre le second graphique de la figure 7, on ne peut conclure que des valeurs élevées sur l'axe des abscisses sont corrélées à des valeurs élevées ou faibles sur l'axe des ordonnées. On ne peut tirer que peu d'informations de variables non corrélées, si ce n'est que la variable indépendante a peu de chances d'être à l'origine de la variation de la variable dépendante.
Enfin, et surtout, dans le troisième cas, on observe une nette corrélation négative entre les deux variables. Lorsque la valeur sur l'axe des abscisses augmente, celle sur l'axe des ordonnées diminue. Cela pourrait représenter l'interaction entre les primes de performance (en abscisse) et le relâchement au travail (en ordonnée). Plus les primes de performance sont élevées, moins les employés consacrent de temps au relâchement.
Les nuages de points, cependant, ne fournissent pas d'informations aussi complètes sur les différents aspects de la relation entre les deux variables. Si elles sont corrélées, de combien la variable dépendante variera-t-elle si la variable indépendante augmente ou diminue d'une unité ? Quelle est la valeur attendue de la variable dépendante lorsque la variable indépendante est égale à zéro ? Ces questions (et bien d'autres) peuvent s'avérer très pertinentes si vous cherchez à optimiser la qualité de vos processus de production.
Vous pouvez répondre à ces questions en effectuant des régressions linéaires. Expliquer en détail la procédure d'une régression linéaire dépasse le cadre de cet article, mais voici un excellent article qui présente une explication très complète du processus, de ses différentes composantes et de la manière d'utiliser Excel pour extraire toutes les informations de vos données.
Un avertissement
Avant de passer à l'outil suivant, il est important de rappeler que corrélation n'implique pas causalité. La corrélation se produit lorsque deux variables évoluent dans le même sens (corrélation positive) ou en sens inverse (corrélation négative). La causalité, quant à elle, est beaucoup plus forte et se manifeste lorsqu'une variable est clairement la cause du comportement d'une autre.
Un diagramme de dispersion peut seulement indiquer si deux variables sont corrélées ou non. Il ne permet pas de déterminer si la variable indépendante est à l'origine de la variation de la variable dépendante. Il se peut qu'il existe une cause sous-jacente et commune à la variation des deux variables, et que celles-ci évoluent simplement dans la même direction sans s'influencer mutuellement.
Voici un exemple à méditer. Imaginons que nous souhaitions vérifier si une durée d'arrêt machine plus longue entraîne une augmentation du nombre de produits défectueux. Nous choisissons le nombre de produits défectueux comme variable dépendante et la durée d'arrêt machine comme variable indépendante. Nous collectons ensuite les données et traçons le graphique suivant (Figure 08).
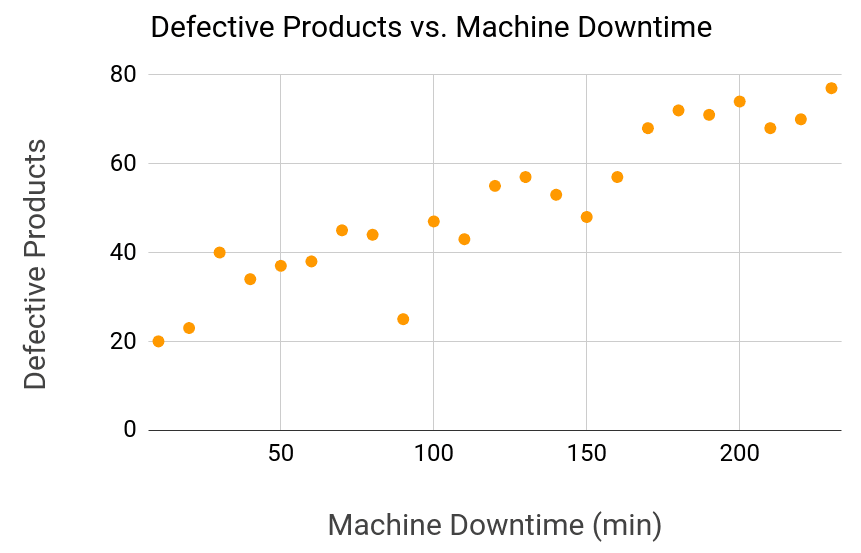
En analysant les données, on constate clairement une corrélation positive entre les temps d'arrêt machine et le nombre de pièces défectueuses. À première vue, le graphique pourrait nous amener à penser qu'un temps d'arrêt machine plus long implique un taux de défauts plus élevé. Mais est-ce vraiment le cas ? En y réfléchissant, la réduction des temps d'arrêt machine résoudra-t-elle réellement notre problème ? Une machine produisant des pièces défectueuses deviendra-t-elle soudainement une machine de haute qualité si elle fonctionne plus longtemps ?
Comme vous pouvez le constater, notre choix de variables pose problème. Les temps d'arrêt machine ne sont pas la cause du taux de défauts élevé. En réalité, le taux de défauts et les temps d'arrêt machine sont très probablement la conséquence d'un autre phénomène, par exemple un mauvais entretien des machines. La cause se situe ailleurs, et se concentrer uniquement sur nos variables ne nous permettra pas de trouver la solution.
C’est pourquoi nous vous conseillons de bien réfléchir avant de choisir vos variables et de tirer des conclusions de votre analyse graphique. Le choix des variables doit être clairement justifié, sans quoi vous risquez de tomber dans le piège des corrélations fallacieuses.
2.6 Inspection
L'inspection manuelle est l'un des moyens les plus efficaces de contrôler et de surveiller la qualité de votre projet et de sa réalisation. Comme son nom l'indique, cette technique consiste à comparer manuellement les résultats attendus et les résultats obtenus à chaque étape du processus de production. Il est recommandé de prévoir plusieurs points de contrôle manuels tout au long du projet plutôt qu'une seule inspection à la fin. Ainsi, vous éviterez que les défauts et les inefficacités ne s'accumulent et ne compromettent la qualité de votre produit ou service final.
L'inspection manuelle est particulièrement adaptée aux projets dont le résultat est hautement personnalisé pour répondre aux besoins spécifiques d'un client. Dans ce cas, l'automatisation du contrôle et du suivi qualité pourrait s'avérer très chronophage et coûteuse, car tous les contrôles automatisés devraient être adaptés à chaque nouvelle unité produite. Si le coût de cette adaptation est supérieur à celui d'une intervention d'experts, il est préférable d'opter pour l'inspection manuelle.
L'inspection manuelle des articles ne signifie pas pour autant qu'il faille abandonner les contrôles automatisés. Au contraire, les progrès technologiques facilitent considérablement l'intégration de l'humain et de la machine dans le contrôle qualité des résultats d'un projet. Dans les industries manufacturières, par exemple, les contrôles qualité informatisés garantissent que chaque unité produite répond aux normes de qualité en termes de qualité des matériaux, de dimensions physiques, de résistance des pièces, et d'autres critères pertinents. Le secteur des services peut également tirer profit de l'automatisation. Prenons l'exemple des entreprises de développement logiciel. L'automatisation y joue un rôle crucial : tests de déploiement automatisés, intégration et déploiement continus (CI/CD) et tests de syntaxe (Lint) ne sont que quelques exemples de l'influence considérable que peuvent avoir les tests automatisés.
2.7 Échantillonnage statistique
La dernière méthode que nous allons analyser est l'échantillonnage statistique. Bien que l'inspection de chaque unité de production du projet soit la méthode la plus rigoureuse pour identifier les écarts entre le plan et la production réelle, la comparaison manuelle de chaque unité peut s'avérer trop coûteuse, voire impossible. C'est là que l'échantillonnage statistique intervient. En sélectionnant et en analysant correctement un échantillon limité de la population totale, il permet d'estimer la qualité générale de la production avec une grande précision.
Le concept d'échantillonnage statistique est relativement simple. Il consiste à sélectionner un échantillon au sein d'une population cible, à effectuer plusieurs tests de contrôle et de suivi de la qualité, puis à généraliser ces résultats à l'ensemble de la population.
La mise en œuvre doit cependant être réalisée avec soin afin de garantir le respect de plusieurs étapes importantes. Autrement, les résultats obtenus par les méthodes d'échantillonnage statistique pourraient être fortement biaisés, voire totalement dénués de sens. Pour mieux comprendre les étapes importantes de l'utilisation de l'échantillonnage statistique pour le contrôle et le suivi de la qualité, ainsi que les conséquences d'une mauvaise application de la procédure, prenons l'exemple d'un projet simple impliquant quatre petites équipes travaillant sur différentes fonctionnalités d'une nouvelle application mobile. Chaque équipe doit consacrer un certain nombre d'heures par semaine à ce projet et obtenir un taux de révision des tests inférieur à 20 % (c'est-à-dire que moins de 20 % des fonctionnalités envoyées en test nécessitent des retouches ou présentent des bogues). Bien que cet exemple concerne le développement d'un nouveau logiciel, on peut également l'envisager du point de vue de la production de biens physiques : un ensemble de dix machines fonctionnant simultanément, chacune avec un rendement et un taux de défauts attendus bien définis, illustre parfaitement comment l'échantillonnage statistique peut être modélisé dans les industries manufacturières.
Maintenant que nous avons un exemple en tête, passons aux aspects essentiels de l'échantillonnage statistique. Le premier point à considérer est la manière dont vous allez choisir votre échantillon. Le mot clé ici est « aléatoire ». Lors de la sélection d'un échantillon au sein de votre population, vous devez vous assurer que chaque élément a la même probabilité d'être choisi et que l'échantillon final est bien représentatif (c'est-à-dire qu'il présente les mêmes caractéristiques générales) de votre population.
Avant de choisir l'échantillon, il est essentiel de se poser plusieurs questions relatives à la nature de l'analyse. Par exemple : souhaitez-vous évaluer la qualité de la production d'une équipe en particulier ? Ou préférez-vous obtenir une vue d'ensemble des performances des quatre équipes ? Existe-t-il une équipe présentant des caractéristiques uniques susceptibles d'influencer votre analyse ? On pourrait par exemple s'attendre à ce que le taux de révision par rapport à l'approbation soit nettement supérieur pour une équipe. Ces questions vous aideront à définir la populationà partir de laquelle vous extrairez ultérieurement un échantillon représentatif.
Une fois la population définie, il convient de sélectionner l'échantillon et de vérifier sa représentativité. Dans l'optique d'effectuer des contrôles qualité sur l'état global de notre projet de développement logiciel et en supposant que toutes les équipes présentent des taux de productivité similaires, un échantillon représentatif doit contenir des données de travail de toutes les équipes , dans des proportions à peu près égales.
Un autre élément crucial est la taille de votre échantillon. Celle-ci a un impact direct sur la fiabilité et la confiance de vos résultats. En d'autres termes, vous devez vous assurer d'avoir un échantillon suffisamment grand pour pouvoir généraliser les résultats à l'ensemble de la population. Si chaque équipe compte 10 membres, sélectionner le travail d'une seule personne par groupe ne suffit pas : vous obtiendrez très probablement des résultats peu fiables. Quelle doit donc être la taille de l'échantillon ? Cela dépend fortement de la taille de votre population. Lorsque la population est petite (en supposant 10 personnes par équipe, nous aurions un total de 40 personnes), la taille idéale de l'échantillon est d'au moins la moitié de la population. En revanche, si votre population est plus importante (imaginez une machine qui produit 5 000 unités par jour), la taille de l'échantillon n'a pas besoin d'être aussi grande. Ce calculateur de taille d'échantillon fourni par SurveyMonkey, bien que conçu pour déterminer la taille d'échantillon des études de marché, peut être utilisé pour déterminer la taille d'échantillon de la plupart des types d'échantillonnage statistique (y compris celui dont nous parlons ici).
L'étape suivante, après la sélection de l'échantillon, consiste à effectuer les tests statistiques appropriés. Le détail de chaque test dépasse le cadre de cet article, mais nous vous recommandons de consulter cette ressource qui présente les tests statistiques les plus courants et leur objectif général. Les tests statistiques les plus pertinents pour les chefs de projet sont les tests t (qui comparent les moyennes de deux variables différentes, en l'occurrence la performance réelle et la performance attendue), ainsi que les régressions linéaires simples et multiples. Effectuer les calculs manuellement est fastidieux et peut rapidement devenir impossible ; nous recommandons donc d'utiliser un logiciel statistique ou Excel (en complément de l'article précédent sur la régression linéaire dans Excel, voici un guide pour réaliser des tests t).
3. Conclusion
La mise en œuvre rigoureuse des processus de contrôle qualité vous permettra d'obtenir une vision précise de la manière dont les coûts et les délais sont convertis en résultats concrets. Si le suivi des coûts et des délais vous indique si vous respectez votre budget et vos échéances, ce sont les rapports qualité qui vous fourniront une image détaillée de l'efficacité et de la valeur du travail investi dans votre projet.
C’est pourquoi les trois éléments – coût, délaiset qualité – constituent les trois piliers d’un projet réussi. Pour maximiser vos chances de succès et minimiser les risques d’échec liés à des imprévus et à une mauvaise gestion des risques, veillez à traiter minutieusement chacun de ces trois aspects.
- ★★★★★4,6/5 sur G2
- La NASA, Tesla et les entreprises du Fortune 500 leur font confiance
Découvrez comment Celoxis permet de maîtriser
des portefeuilles de projets complexes.
Visualisez précisément l'état de chaque projet, investissement et risque, sur une seule et même plateforme. Essayez gratuitement des données d'exemple ou obtenez une démonstration personnalisée pour votre portefeuille.
- Essai gratuit de 14 jours
- Sans carte bancaire
- Cloud ou sur site
- Installation en quelques minutes